ERYONE High Speed Matte PLA Test von Parliamo di Maker
Matte PLA Test von INOV3D
Merkmale:
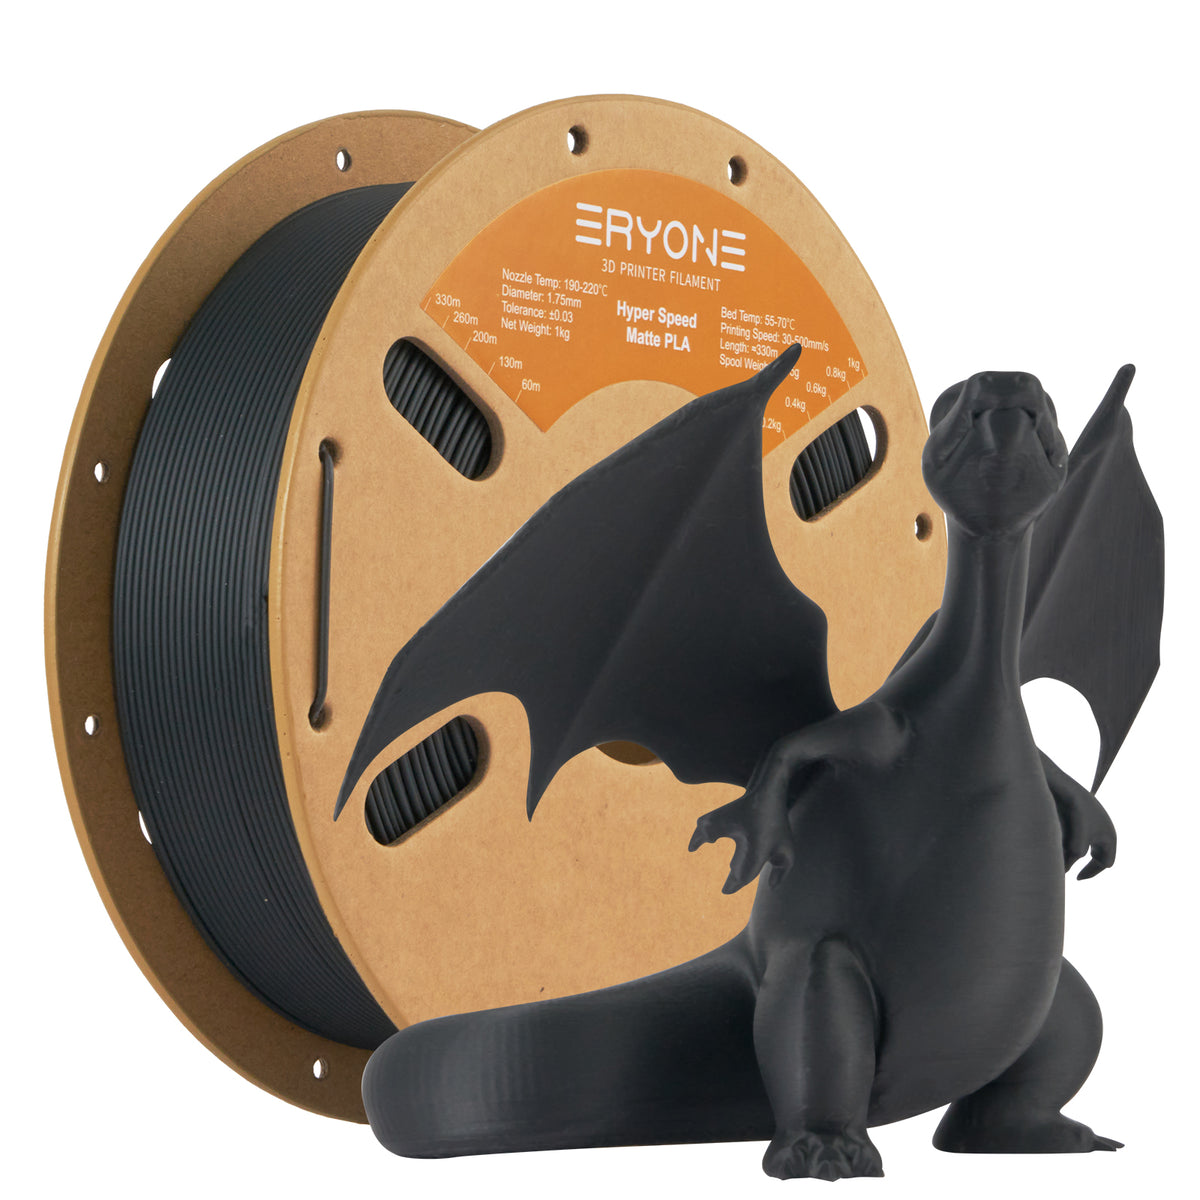
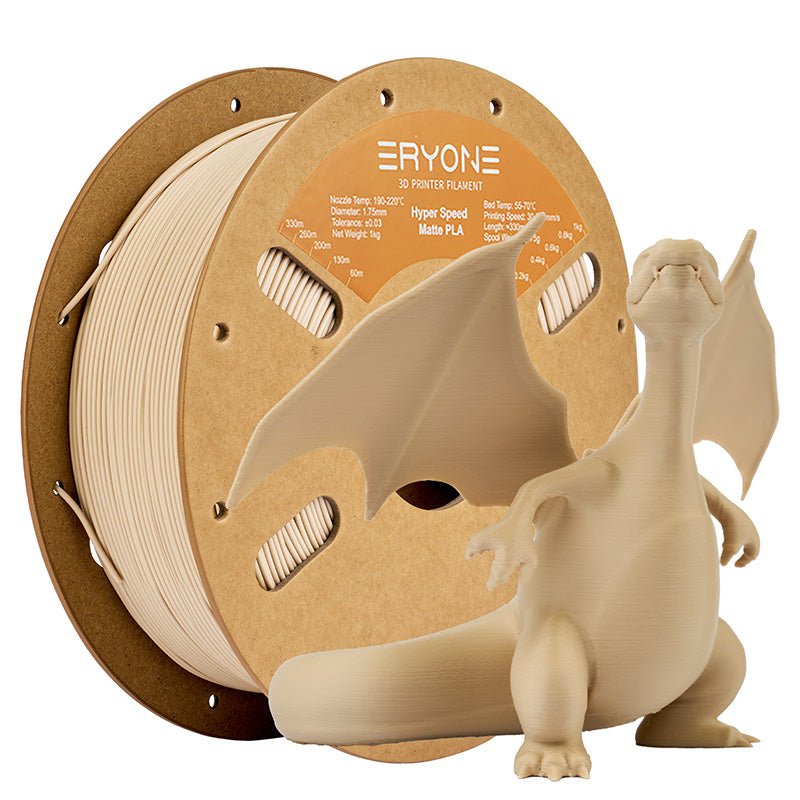
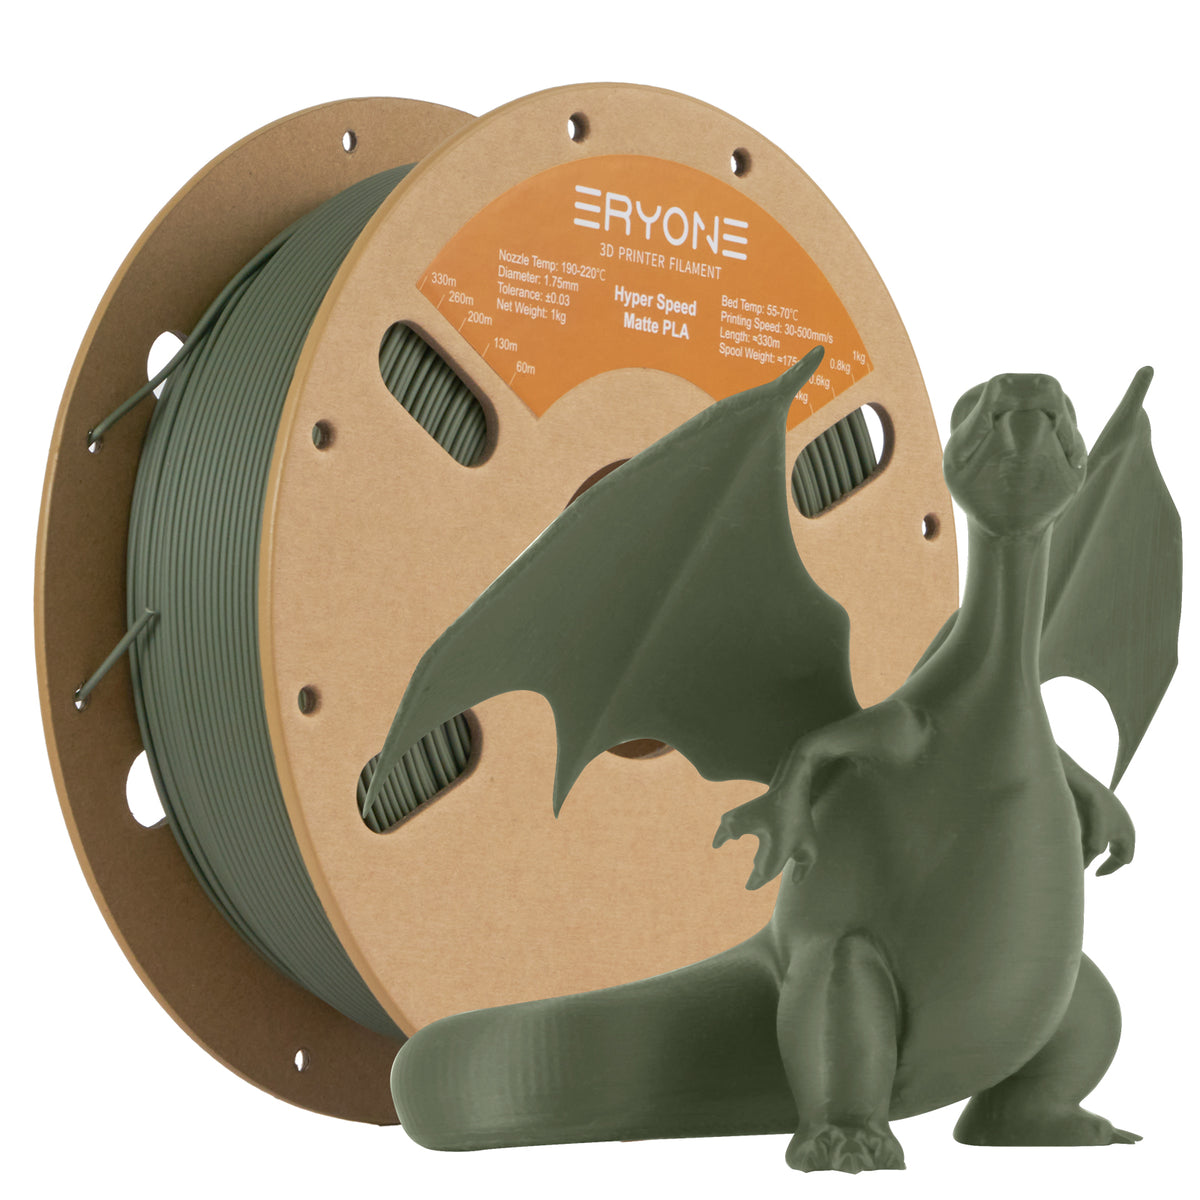
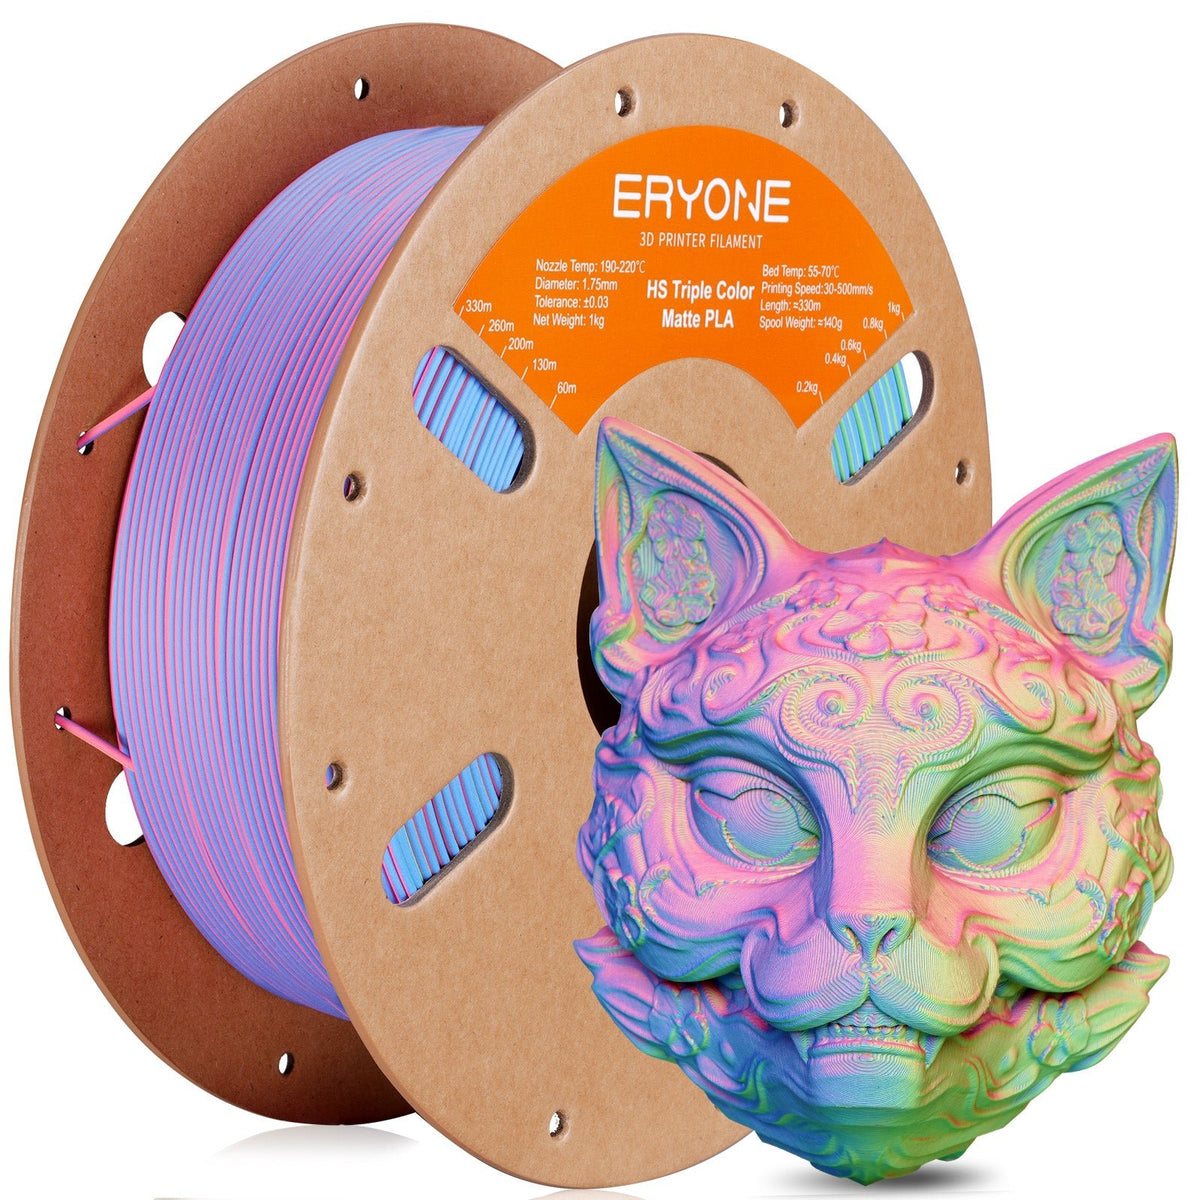
Die Oberfläche des Drucks hat einen matten Effekt und eignet sich für den Druck von Kunstwerken.
Spezifikationen:
- Filamentdurchmesser: 1.75mm
- Toleranz: ±0.03mm
- Drucktemperatur: 190°C-220°C
- Temperatur des beheizten Betts: 55-70°C
- Druckgeschwindigkeit: 30-500mm/s
Drucke mit dem Eryone-Hyper Speed Matte PLA-Filament erzeugen eine feine matte Oberflächenwirkung mit weicher, hochwertiger Haptik und fast ohne sichtbare Schichtlinien. Dieses Material erreicht Druckgeschwindigkeiten von bis zu 500mm/s, was die Druckeffizienz deutlich steigert. Es ist besonders einsteigerfreundlich, lässt sich leicht formen und hat eine gute Kratz- und Verschleißfestigkeit, was einen stabilen Druckprozess gewährleistet. Außerdem macht die hohe Oberflächenhärte die fertigen Produkte weniger anfällig für Kratzer, wodurch sie für verschiedene Einsatzzwecke geeignet sind.
Praxisbeispiele:
FAQ
1.F: Warum verheddert sich mein Filament? Wie kann ich das beheben?
A: Das Verheddern des Filaments wird nicht durch eine ungeordnete oder fehlerhafte Wicklung verursacht. Laut der Produktionstechnik wickelt sich das Filament hin und her (von links nach rechts und dann von rechts nach links). Normalerweise kommt es dabei nicht zu Überlappungen und Verheddern. Eine häufige Ursache ist, dass das Filamentende nicht an den Löchern der Spule befestigt ist. Überlappungen oder eine veränderte Wickelrichtung führen zum Verheddern. Kunden sollten das Filamentende daher an den passenden Löchern der Spule befestigen.
2.F: Kann PLA zum Drucken von Geschirr verwendet werden?
A: Nicht empfohlen. Zwar ist PLA abbaubar und ein lebensmittelechter Rohstoff, PLA mit Toner ist jedoch nicht lebensmittelecht.
3.F: Die Düse ist durch PLA verstopft. Wie kann ich das beheben?
A: Ein ungleichmäßiger Filamentdurchmesser, eine zu niedrige Düsentemperatur und häufiges Wechseln zwischen verschiedenen Filamenten führen zu diesem Problem. Reinigen Sie daher vor dem Start die Düse und erhöhen Sie die Temperatur auf einen passenden Wert.
4.F: Meine Drucke haben netzartige Fäden (Stringing). Wie kann ich das beheben?
A: Eine zu hohe Temperatur lässt das PLA-Filament zu stark schmelzen und zu schnell fließen. Senken Sie die Temperatur auf einen passenden Wert. Sind die Retraktionseinstellungen ungeeignet, passen Sie Retraktionslänge und -geschwindigkeit an.
5.F: Um die Düse herum tritt zu viel geschmolzenes Filament aus. Was sollte ich tun?
A: Das Problem kann auf eine zu hohe Temperatur, eine niedrige Druckgeschwindigkeit und einen Düsendurchmesser zurückzuführen sein, der in der Slicing-Software nicht zur Extrusionsleistung passt.
6.F: Das PLA-Filament war beim Öffnen der Verpackung einwandfrei. Nach mehreren Unterbrechungen beim Drucken ist mein PLA-Filament während des Drucks versehentlich gerissen. Warum?
A: Normalerweise reißt das PLA-Filament während des Druckprozesses nicht von selbst. Durch Feuchtigkeit wird das abbaubare Material PLA jedoch spröder und bricht leichter. Achten Sie daher unbedingt auf trockene Lagerung.
7.F: Die Oberfläche meines Drucks ist nicht sehr glatt, und das extrudierte Filament hat ungleichmäßige Durchmesser. Warum?
A: Die Drucktemperatur ist zu hoch oder zu niedrig. Die Temperatur passt nicht gut zur Druckgeschwindigkeit. Passen Sie die Druckgeschwindigkeit oder die Temperatur an.
8.F: Warum haften meine PLA-Drucke nicht am beheizten Bett? Wie kann ich das beheben?
A: Der Abstand zwischen Düse und Bett ist zu groß. Stellen Sie sicher, dass das beheizte Bett nivelliert und sauber ist. Prüfen Sie dann, ob die Drucktemperatur und die Betttemperatur zu niedrig sind, und stellen Sie sie auf die richtigen Bereiche ein.